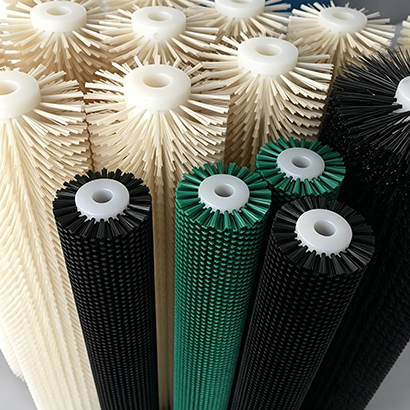
在钢板预处理、带钢酸洗、型材除锈、铸造件去毛刺、木材砂光以及不锈钢表面拉丝等工序中,钢丝刷辊是一类使用频率较高的表面处理耗材。它采用钢丝作为刷丝,借助钢丝的刚性与耐磨性,对工件表面的氧化皮、锈层、焊渣与毛刺进行机械清除,同时也能完成拉丝、抛光与除尘等作业。
华照刷业位于安徽省安庆市潜山市源潭工业园,长期从事工业毛刷的研发、生产与定制加工。本文围绕钢丝刷辊,从产品定义、结构与材质、规格与定制、典型应用、选型与维护五个方面展开介绍,供采购与设备技术人员参考。

一、钢丝刷辊是什么,与普通毛刷辊有何不同
钢丝刷辊是工业毛刷辊的一个分支,区分点主要在刷丝材质。常见的清洗、除尘类毛刷辊多采用尼龙丝、PBT丝或PP丝,刷丝柔软、回弹好,适合轻负荷的刷扫作业;钢丝刷辊则以钢丝为刷丝,刚性大、耐磨损、耐高温,适合需要较强摩擦与切削作用的工况。
与砂带、砂轮等磨具相比,钢丝刷辊的作用力相对柔和,散热条件较好,可以通过调整转速与压深来控制处理强度,不易造成工件变形或过度切削。因此它常被安排在表面处理的中间工序,用于除锈、去氧化皮、去毛刺与拉丝,也会用在涂装、镀层之前的表面活化处理。
二、钢丝刷辊的结构与钢丝材质
钢丝刷辊通常由辊芯、刷丝与固定方式三部分构成:
1、辊芯(轴芯):是整个刷辊的骨架。常见材质有45#钢、不锈钢、铝合金与工程塑料等。钢芯承载能力强,适合高速旋转与重载工况;不锈钢芯耐腐蚀,适合潮湿或带酸碱的清洗线;铝合金芯重量轻,可以降低设备负载与启动电流。
2、刷丝:是钢丝刷辊的核心部件,其线径、截面形状与材质直接决定除锈能力、表面效果与使用寿命。
3、固定方式:常见有植毛(钻孔植丝)、绕丝(弹簧绕线式)与卡条(组合式)等形式。植毛式刷丝分布均匀,适用于中小线径;绕丝式牢固度高,适合大直径与长幅面;卡条式便于局部更换,维护成本较低。
钢丝材质方面,可以按工况选择:
1、镀锌钢丝:防锈能力优于黑钢丝,价格适中,常用于碳钢件的除锈与去氧化皮。
2、不锈钢丝(304/316):耐腐蚀性能好,适合潮湿、含酸碱或对洁净度要求较高的场合,也可减少钢丝屑残留导致的锈斑。
3、弹簧钢丝:弹性与韧性较好,适合高速旋转、需要一定缓冲的工况。
4、黄铜丝:硬度较低,常用于木材抛光、金属拉丝与较软表面的去毛刺。
5、波浪形钢丝:刷面呈波浪状,接触更均匀,适合平面拉丝与均匀纹路的抛光处理。

三、常见规格与定制要点
确定钢丝材质后,还需要明确以下参数,才能保证装机后运行正常:
1、外径与内径:外径决定刷扫的覆盖范围与压深,内径需要与设备轴径匹配,通常预留适当公差以便装拆。
2、有效长度:按被处理物料或工件的幅宽确定,幅面较宽时可采用多段拼接,并注意接缝处的处理。
3、钢丝线径:线径越粗,刚性与切削力越强,除锈与去毛刺效率高,但表面划痕也更明显;线径越细,处理效果越柔和,适合拉丝与精细抛光。
4、植毛密度与孔距:密度越高,单位面积的作用力越强,同时阻力与发热也会增加,需要结合电机功率与转速一并考虑。
5、旋转方向与绕丝方向:必须与设备转向一致,否则刷丝容易翘起、松散或脱落。
6、轴端形式:键槽、螺纹、法兰、联轴器等可按设备接口定制,减少现场二次加工。
7、动平衡:高速运行的刷辊建议做动平衡校正,减少振动与轴承损耗,也有利于表面处理效果的一致性。
四、典型应用场景
1、钢铁与冶金:热轧板、带钢酸洗线的氧化皮清理,型材、钢管与钢筋的表面除锈。
2、金属加工:铸件与压铸件去毛刺,焊缝清理,涂装或电镀前的表面处理。
3、木材与家具:木板砂光除尘、木纹拉丝与着色前处理。
4、不锈钢与铝板:表面拉丝、纹路统一处理与抛光前处理。
5、五金与电子:小型零部件去毛刺、去焊渣与表面清洁。
6、石材与建材:板材表面清理与仿古面处理。

五、选型与维护建议
选型阶段建议先确认三件事:工件的材质与表面状态;设备的转速、轴径与安装空间;期望的处理强度与表面效果。据此选择钢丝材质与线径,再确定外径、有效长度、植毛密度与固定方式。工况较为特殊时,可以先做小样试制,验证效果后再批量生产。
使用与维护方面,可以参考以下做法:
1、定期检查刷丝的磨损与脱落情况,磨损到一定程度后及时更换,避免影响处理效果或损伤工件表面。
2、控制转速不超过刷辊的设计上限,转速过高会加剧发热与刷丝损耗。
3、尽量避免长时间空转与干摩擦,必要时配合冷却或除尘装置。
4、多根刷辊协同工作时,建议成组更换,保持压深与处理效果一致。
5、长期停用的刷辊应清洁后干燥存放,不锈钢丝刷辊与镀锌钢丝刷辊不宜与酸碱性物料混放。
如需了解具体品类与参数,可查看钢丝刷辊产品页;产品中心还提供工业毛刷辊、条刷、圆盘刷、弹簧刷、环卫刷、皮带刷等系列;关于刷丝材料的选型,可参考刷子材料页面;行业应用案例见行业与应用;常见技术问题见常见问题。华照刷业支持按需定制辊芯材质、钢丝材质、线径、尺寸与植毛密度,欢迎来图来样咨询。
 电话:(销售)151-7863-8357
 邮箱:1161023744@qq.com
 地址:安徽省安庆市潜山市源潭工业园

手机站

微信扫码关注