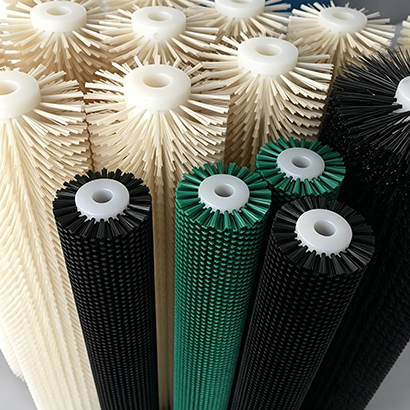
在工业刷的品类里,圆盘刷属于典型的“面处理”工具。刷辊靠工件连续走料完成整线处理,条刷靠一条刷带覆盖直线行程,而圆盘刷是把刷丝种在圆形盘面上,靠盘面旋转在有限区域内做定点、定面处理。工件不动刷盘转,或刷盘不动工件走一圈都成立,这让它在机加、抛光、清洗几类工序里都好用。
圆盘刷也常被叫作盘刷、刷盘、圆盘刷轮。它看着结构简单,选型要确认的参数却不少:盘座形式、刷丝材质、外径与内孔、植毛密度、露出长度、允许转速,任一项没对上就可能抖动、掉毛、处理不均。下面从盘体结构、盘面形式、刷丝材质、规格定制到应用与维护讲清楚。

一、圆盘刷的盘体结构是怎么组成的
一支圆盘刷通常由盘座、刷丝、植毛层、中心安装件四部分构成。
1、盘座。盘座是整支刷的骨架,承担刷压、离心力和安装扭矩。常用材料有冷轧钢板、不锈钢板、铝合金板、工程塑料和胶木。钢板盘座强度高、耐冲击,适合重切削;铝板轻,适合高转速与手持设备;塑料与胶木自重轻、不伤工件,多用于清洗线。
2、刷丝。刷丝是真正接触工件的部分,材质、线径、露出长度共同决定切削力与表面粗糙度。同一支刷也可混植两种丝,兼顾去毛刺与细化表面。
3、植毛层。刷丝与盘座的固定方式主要有四种:钻孔植毛(用植毛绳或胶粘固定,密度高)、夹片铆接(金属片把丝束夹在盘座上,夹持力强)、整体缠绕(丝束穿盘座孔后缠结)、注塑一体成型(刷丝与盘座一体成型,成本低)。
4、中心安装件。包括中心穿轴孔、螺纹接头、法兰盘、快装卡盘、魔术贴底盘。接口必须和设备主轴对上,M14 螺纹、22.23 毫米孔径、法兰三孔都是常见规格,采购前要量准而非目测。
二、四种主流盘面形式怎么区分
按盘面形状和刷丝朝向,圆盘刷主要分四类,用途差别明显。
1、平面盘刷。刷丝垂直于盘面,端面呈平的圆形。覆盖面广、通用性强,端面刷丝同时接触工件,适合大面积去毛刺、除锈、拉丝、抛光。接触面积大,单位面积压力偏小,处理均匀但切削力不如碗形。
2、碗形(杯形)盘刷。盘座做成碗状或杯状,刷丝向外张开呈喇叭口,斜向接触工件,刚性强、切削力集中,适合焊缝打磨、厚氧化皮清除、铸件飞边处理。刷丝磨损后可靠压紧量补偿,周期相对更长。
3、异形圆盘刷。在盘面上开缺口、做齿形、开环形槽,或把刷丝做偏心分布,用于避开装夹凸台、贴合异形轮廓、只处理工件边缘不碰中间区域。异形刷无通用规格,须按图纸或样件开模。
4、组合式盘刷。多片盘刷叠装在同一根轴上,或刷盘加中心毂组合成刷轮,可调节总刷宽,也便于单片磨损后单独更换,常见于宽幅板材线与大型清洗设备。

三、刷丝材质怎么选
材质决定这支刷能否用于该工况,可按工件硬度、环境腐蚀性、表面洁净要求三个维度先筛。
1、碳钢丝。硬度高、切削力强、成本低,是钢构件除锈、铸件清砂、厚漆层剥离的常规选择。缺点是遇水易锈,工序后需及时防锈,不宜用于长期潮湿或洁净车间。
2、不锈钢丝。常见 304 与 316。304 兼顾强度与耐蚀,适合食品设备、医疗器械零件;316 含钼,耐氯离子腐蚀更强,适合化工与海洋环境。它不在工件表面留铁质残留,对后续焊接、涂装更友好。
3、黄铜丝。质地软、不产生火花,用于防爆场合、精密件去毛刺以及对铁污染敏感的工件,比如铜合金件、电子接插件。
4、尼龙丝。常见 PA6 与 PA66,回弹性好、耐磨、不划伤工件,是清洗除尘的主力材质,加粗线径也能做轻度去毛刺。工作温度建议控制在 80 摄氏度以内。
5、PP 丝。比尼龙更耐酸碱、吸水率低、价格更低,适合电镀前处理与酸洗线配套清洗,但耐磨与回弹性略逊。
6、磨料丝。在尼龙基体中渗入氧化铝或碳化硅磨粒,磨削能力介于钢丝与普通尼龙之间,去毛刺又不产生深划痕,适合铝合金件、压铸件、木工刀具去刀纹。
7、天然纤维。剑麻、马毛用于对温度敏感或要求不产生静电的场合,比如木器涂装前的砂光除尘。天然纤维怕水怕霉,需干燥存放。各材质性能对照可参考站内刷子材料页面。
四、规格定制的关键参数
圆盘刷基本属于非标件,报价与打样前需要把这组参数确认齐。
1、外径。决定单次覆盖范围与安装空间。外径越大线速度越高、切削力越强,但对主轴刚性和动平衡要求更高。手持角磨机常用 75 到 150 毫米,台式设备可做到 300 毫米以上。
2、中心孔。中心孔径必须与主轴或法兰凸台配合,公差按过渡配合控制。孔径偏大会偏心抖动,偏小强行敲入会压变形盘座、导致刷丝偏磨。
3、刷丝线径。线径越粗,单丝刚性越大、切削力越强,但柔顺性下降、易划伤工件。除锈抛光常用 0.3 到 0.5 毫米钢丝,清洗除尘用 0.2 到 0.3 毫米尼龙丝。
4、植毛密度与排布。密度常用每平方厘米孔数表示。密度高、处理均匀,但排屑空间小、易积屑发热;密度低则排屑顺畅、寿命偏长,表面纹路略粗。排布有同心圆、螺旋线、梅花形,螺旋线运转更平稳。
5、刷丝露出长度。指刷丝从盘座表面伸出到端部的距离。露出越长柔性越大、贴合曲面能力越强,但刚性下降、易倒伏;露出越短刚性越强,适合重切削。一般按外径的 15% 到 25% 估算。
6、盘体材质与厚度。钢板厚度常见 1.0 到 3.0 毫米,厚度不足在大扭矩下会翘曲,过厚则自重增加、启动惯性大。高速工况建议选铝合金盘座并做动平衡校正。
7、允许转速与接口。每支圆盘刷都有允许线速度上限,超限会出现刷丝飞散、盘座变形,需把主轴转速换算成线速度核对。螺纹接口要注明左右旋,法兰接口要说明孔距、孔数与定位止口尺寸。

五、典型应用场景
1、金属加工。冲压件去毛刺、激光切割件去挂渣、铸件清砂去飞边、焊缝打磨与倒角,多用碗形钢丝盘刷配合角磨机或专机完成。
2、表面处理。不锈钢拉丝、铝件哑光、五金件抛光前处理、镀层前除氧化皮,用平面盘刷配磨料丝或细钢丝,可做出均匀的直纹或乱纹效果。
3、清洗工序。玻璃基板、PCB 板、光伏电池片、金属零件清洗线的刷洗段,多用尼龙或 PP 盘刷,要求刷丝不掉毛、不析出。
4、地面与环卫设备。洗地机、扫地机、驾驶式清扫车的盘刷是典型的大直径圆盘刷,刷丝多为耐磨尼龙或 PP,要求抗倒伏、清扫不留条纹。
5、木材与其他。砂光后除尘、去刀纹、封边条修整、雕花件缝隙清理用剑麻或马毛盘刷,避免划伤木面;印刷胶辊与纺织导辊清洁、食品设备表面刷洗也有对应方案,工况差异可参考站内行业应用栏目。
六、选型五步与日常维护建议
选型可按这个顺序推进,减少试错。其一,明确工件材质与目标效果,是去毛刺、除锈、拉丝还是清洗,目标不同材质路线完全不同。其二,确认主轴转速、接口形式与安装空间,把转速换算成线速度核对。其三,定外径与盘体厚度,兼顾覆盖面与设备刚性。其四,定刷丝材质、线径与露出长度。其五,小批量打样试机,看处理效果、发热与磨损形态,确认后批量下单。
维护上有几个容易忽略的点:一是每班清理刷丝间缠绕的金属屑与线头,积屑会让刷丝成束倒伏、处理出条纹;二是控制压紧力,压紧量超过露出长度的三分之一就容易折丝、发热;三是严禁超速,尤其是大外径盘刷;四是成对或成组更换,避免新旧混装造成处理不均;五是停机后清洗残留切削液,防止刷丝结块。
圆盘刷看着是耗材,实际是工艺链上的一环。参数对上了,处理效果稳定、更换周期可预期;参数凑合,表面质量波动、设备也跟着受累。站内圆盘刷品类页列出了常见的平面、碗形与异形盘刷规格,按图定制可提供工件图纸或样件;更多品类可回到产品中心查找,选型疑问也整理在常见问题栏目里。
 电话:(销售)151-7863-8357
 邮箱:1161023744@qq.com
 地址:安徽省安庆市潜山市源潭工业园

手机站

微信扫码关注